品質認証
国際規格に準拠した厳格な品質管理体制を構築。 自動車・医療機器レベルの品質を保証する各種認証を取得しています。
取得認証一覧
お客様に安心してお取引いただけるよう、国際的な品質基準に準拠した認証を取得しています
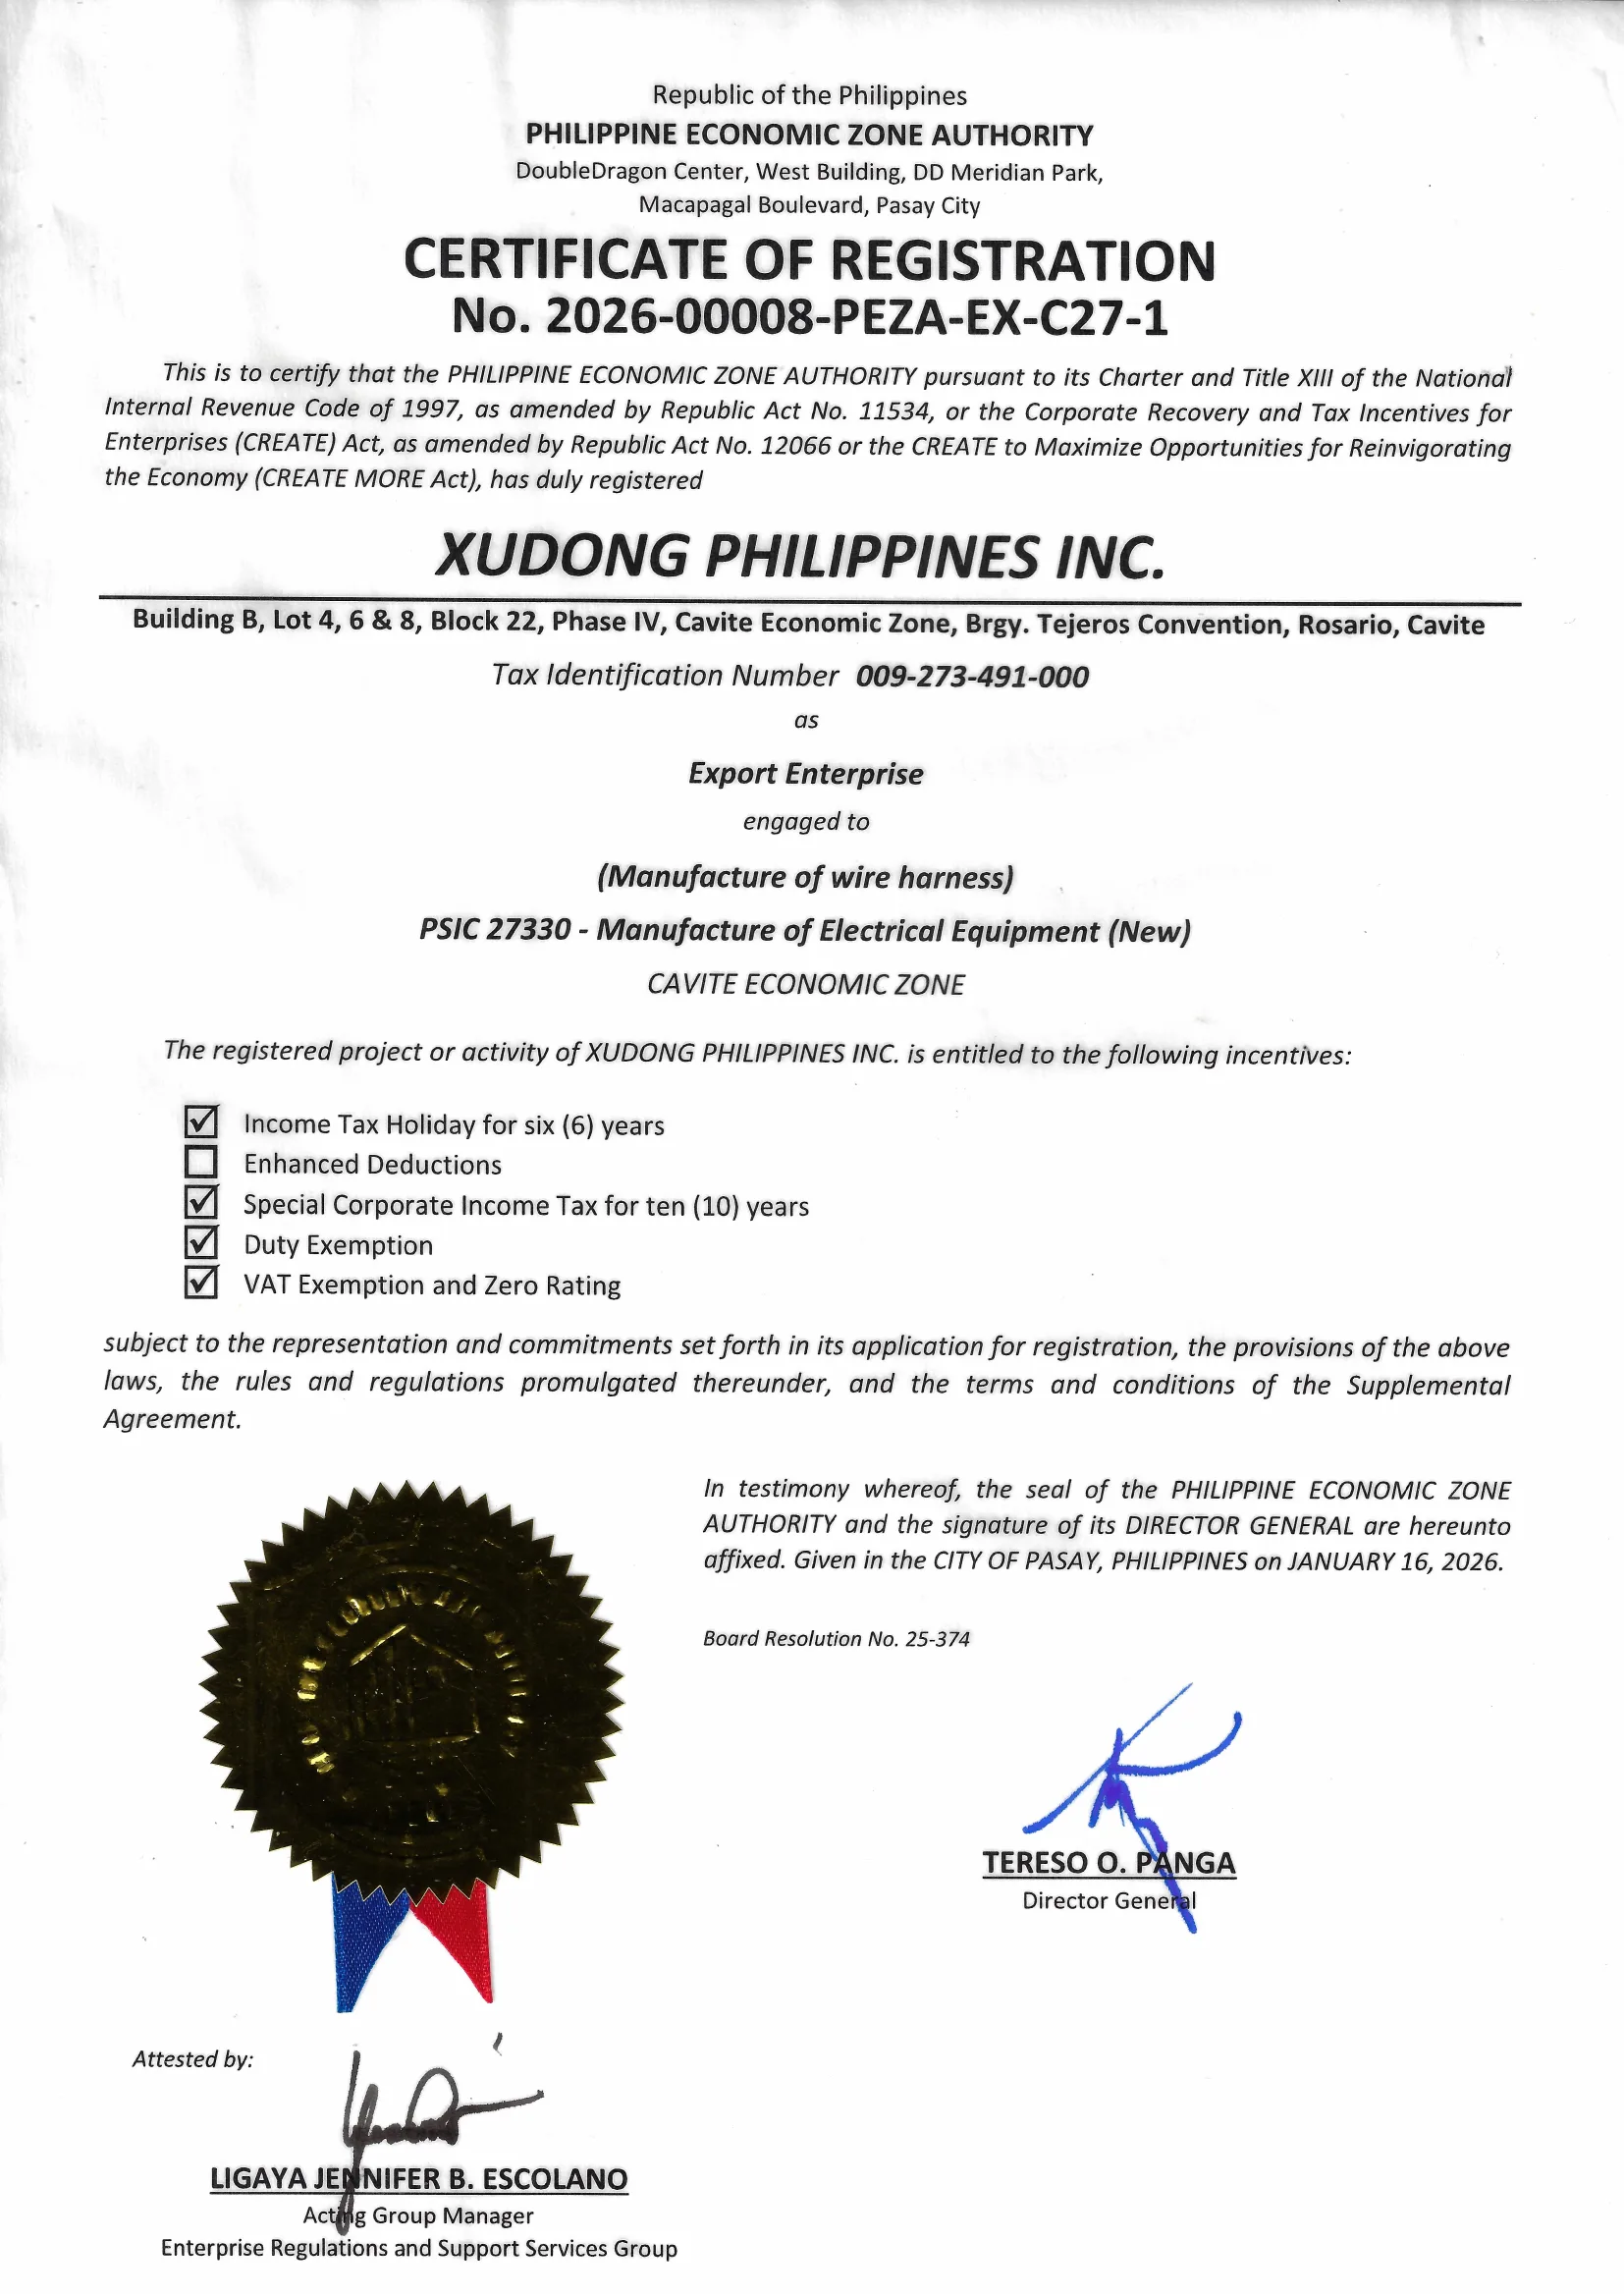
PEZA登録
グループのカビテ・ワイヤーハーネス工場の経済特区登録
フィリピン経済特区庁(PEZA)は2026年1月16日、XUDONG PHILIPPINES INC.に登録証明書(番号:2026-00008-PEZA-EX-C27-1)を発行しました。同社はCavite Economic Zoneでワイヤーハーネス製造(PSIC 27330)を行う輸出企業(Export Enterprise)として登録されています。これはグループのカビテ工場自体の経済特区登録であり、品質マネジメントシステムの認証ではありません。
ISO 9001:2015
品質マネジメントシステム
ISO 9001:2015の持証主体と範囲:Shenzhen Uniwell Circuits Co., Ltd.(DQS、No. 50051550 QM15、プリント基板製造、有効期限 2027-12-01)、Hebei Cloom(No. 19824QL3575R0S、ワイヤーハーネス加工、有効期限 2027-12-30)。PCBA工程のISO 9001認証は現在掲載していません。
ISO 13485:2016
医療機器品質マネジメントシステム
ISO 13485:2016の持証主体と範囲:Jiangmen Uniwell Circuits Co., Ltd(Themis、No. 1063240510R0M、プリント基板製造、有効期限 2027-07-23)。基板製造工程の認証であり、PCBA・ワイヤーハーネス・医療機器の設計は範囲外です。
ISO 14001:2015
環境マネジメントシステム
ISO 14001:2015の持証主体と範囲:Jiangmen Uniwell Circuits Co., Ltd(No. 106324E0509R0M、プリント基板製造に関わる環境管理、有効期限 2027-07-23)、Shenzhen OurPCB Tech. Ltd(GICG、No. U25E2GZ8032383R0S、PCBA製造に関わる環境管理、有効期限 2028-08-18)。
IATF 16949:2016
自動車産業品質マネジメントシステム
自動車産業向けの品質管理規格。持証主体と範囲:Uniwell(DQS、IATF 0557364、PCB製造、有効期限 2027-12-01)、Shenzhen Ao'er(NQA、IATF 0597519、PCBAのみ、有効期限 2029-02-12)、Hebei Cloom(NQA、IATF 0611191、ワイヤーハーネス製造、有効期限 2029-08-08)。
CQC認証
中国品質認証
CQC製品認証の持証主体と範囲:Shenzhen Uniwell Circuits Co., Ltd(No. CQC24001418819、プリント基板 UW 0.2〜4.0mm V-0、GB 4943.1-2022、有効期限 2029-01-21)。基板製品の認証であり、品質マネジメントシステムの認証ではありません。
品質管理プロセス
製造の各工程で厳格な品質チェックを実施し、不良品の流出を防止
受入検査
入荷した部材・材料の品質チェック。ロットごとにサンプリング検査を実施。
工程内検査
各製造工程でのインライン検査。AOI、SPI、X線検査による自動検査。
出荷前検査
完成品の全数検査または抜き取り検査。電気特性、外観、機能の確認。
継続的改善
品質データの分析と改善活動。不良発生時の原因究明と再発防止。
PPAP(生産部品承認プロセス)
自動車産業標準のPPAPに完全対応。Level 1〜5すべてに対応可能です。
PSWのみ
部品承認保証書のみ提出
PSW + 限定書類
PSW + サンプル + 限定書類
PSW + 全書類
PSW + サンプル + 全書類
顧客指定
お客様指定の書類
全書類 + 現地確認
全書類 + 現地確認
4M変更管理
製造4要素の変更を厳格に管理。事前通知・承認プロセスを徹底しています。
Man(人)
- 作業者変更
- 新人配置
- シフト変更
Machine(機械)
- 設備変更
- メンテナンス
- 新設備導入
Material(材料)
- 材料変更
- サプライヤー変更
- ロット変更
Method(方法)
- 工程変更
- 手順変更
- 検査方法変更
FAI(初品検査)プロセス
量産移行前に全項目を検証。AS9102/PPAP形式でレポート提出。
初品製造
量産条件と同一の設備・工程で初回ロットを製造
寸法測定
図面指定の全寸法を測定、データ記録
外観検査
IPC-A-610基準に基づく外観品質確認
機能検査
お客様指定の検査仕様に基づく動作確認
FAIレポート
AS9102/PPAP形式でのレポート作成・提出
8Dレポート(不良発生時対応)
万が一の不良発生時も、8Dプロセスで根本原因を究明し再発を防止
不良発生から24時間以内に暫定対策報告、72時間以内に8Dレポート初版を提出
検査設備
最新の検査機器を導入し、高精度な品質検査を実現
AOI(自動光学検査装置)
はんだ付け外観、部品実装位置の自動検査
X線検査装置
BGA、QFNなど隠れはんだの非破壊検査
SPI(はんだペースト検査)
はんだペースト塗布量・位置の検査
ICT(インサーキットテスタ)
実装部品の電気特性検査
FCT(ファンクションテスタ)
完成品の動作・機能検査
環境試験装置
高温・低温・湿度試験、ヒートショック試験
不良率目標とトレーサビリティの管理項目
製造工程で管理している主な項目です。不良率0.1%以下は社内の管理目標であり、 実績値の保証ではありません。検査方法(全数・抜き取り)や適用基準はご注文ごとに取り決めます。
- 不良率0.1%以下を目標とした製造管理
- 全工程でのトレーサビリティ確保
- 定期的な内部監査と外部監査の実施
- お客様からのフィードバックに基づく継続的改善
IPC-A-610 検査基準
ご指定に応じてClass 2/Class 3で外観検査
クレーム対応
トレーサビリティ